PVD DLCコーティング:特性、用途、および製造技術
PVDダイヤモンドライクカーボン(DLC)は、天然ダイヤモンドの多くの有益な特性を示す非晶質炭素からなる高性能薄膜です。真空チャンバー内で物理的気相成長法(PVD)を用いて塗布されるこのコーティングは、分子レベルで結合した表面層を形成し、極めて硬く、驚くほど滑らかで、視覚的にも圧倒的な美しさを備えています。.
単なる黒色塗装ではなく、部品の耐久性、性能、寿命を劇的に向上させるために設計された機能的な表面処理である。.
PVD DLCコーティングとは何か?
PVD DLC(ダイヤモンドライクカーボン)コーティング は、薄く非晶質の炭素膜が堆積されたものである。 真空環境 使用 物理蒸着.
以下を組み合わせます:
- ダイヤモンド硬度 → 極度の耐摩耗性
- グラファイトの滑らかさ → 低摩擦係数
その結果は 深みのある黒、高級感あふれる仕上げ 機能的な保護と美的向上を両立させる。.
PVD DLCコーティングの主な特性
DLCは、他の多くの表面処理よりも優れた、エリート特性のユニークな組み合わせによって特徴づけられる。.
- 極限の硬度と耐摩耗性: 硬度は範囲が 2000から9000を超えるHV, DLCは、傷、摩耗、および消耗に対して非常に高い耐性を示します。この特性は、高接触・高摩耗環境下における部品保護に極めて重要です。.
- 超低摩擦係数: DLCはあらゆる固体材料の中でも最も低い摩擦係数の一つを持ち、しばしば0.1を下回ります。この「滑りやすさ」は抵抗を大幅に低減し、発熱を最小限に抑え、負荷下での部品の焼き付きやガリングを防止します。.
- 耐食性: DLC薄膜の緻密で化学的に不活性、かつピンホールのない構造は不浸透性のバリアを形成し、下地材料を湿気、酸、塩類、その他の腐食性物質から効果的に遮蔽する。.
- 美的品質: 完璧で均一な深い黒色仕上げを実現します。その滑らかで高級感のある外観は、高級品やハイエンド消費財において高く評価されています。.
- 生体適合性: DLCは非毒性で化学的に不活性であるため、医療用インプラント、外科用器具、食品加工機器向けの優れたコーティングとして広く使用されている。.

PVD DLCコーティングの応用
DLCの汎用性により、以下のような多様な要求の厳しい分野で使用が可能です:
- 自動車&モータースポーツ: ピストンリング、バルブリフター、リストピン、ギアなどの高性能エンジン部品において、内部摩擦の低減、馬力の向上、耐摩耗性の改善に不可欠である。.
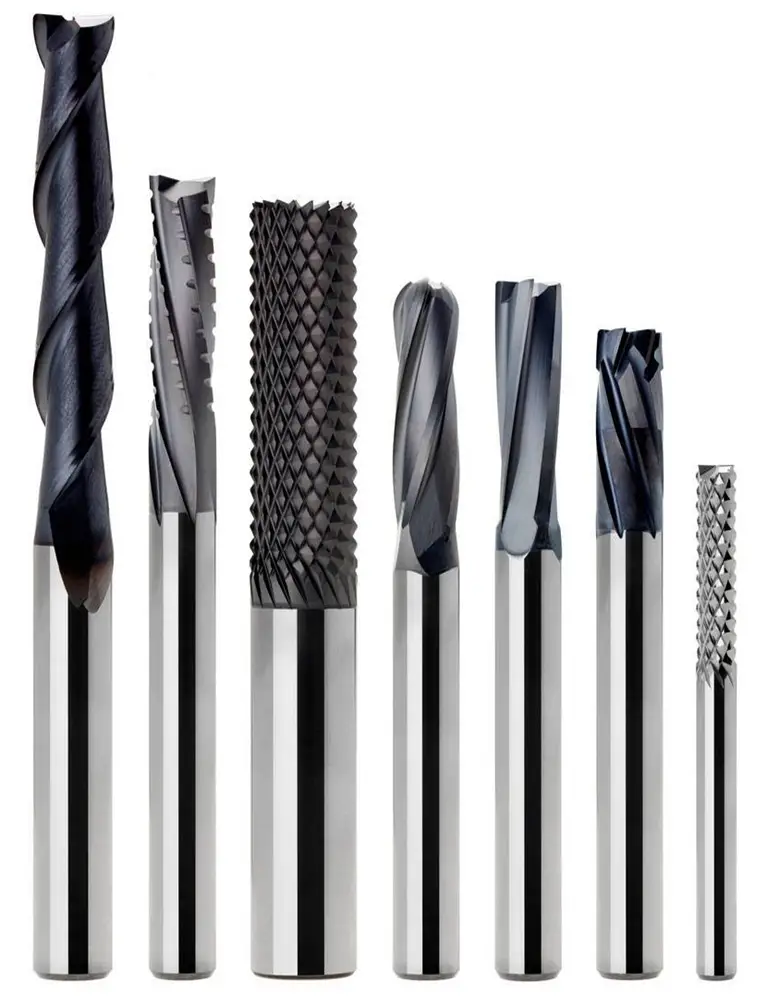
- 切削工具: ドリル、エンドミル、インサート、タップに適用されます。低摩擦特性により切削刃への材料付着(ビルドアップエッジ)を防止し、硬度により工具寿命を劇的に延長します。.
- 医療分野: 外科用器具には非反射性で洗浄しやすい表面として、整形外科用インプラント(例:膝関節・股関節)には生体適合性と極めて高い耐摩耗性を有するため使用される。.
- 銃器: バレル、スライド、内部部品に最適な仕上げで、優れた耐久性、耐食性、滑らかな作動性を提供します。.
- ラグジュアリー・消費財: 高級時計、宝飾品、ゴルフクラブ、プレミアム電子機器など、傷がつきにくく高級感のあるブラック仕上げが求められる分野で人気を博しています。.
PVD DLCコーティングの利点
- 長持ちする性能 → 製品のライフサイクルを延長する
- 最小限のメンテナンス → 傷がつきにくく、お手入れが簡単
- 多彩な用途 機能性と装飾性の両方に適しています
- 持続可能なプロセス → メッキ加工に比べて環境負荷が低い
- プレミアムな美的魅力 → 製品デザインと価値を高める
どのPVD装置がDLCコーティングを生成できますか?
DLCは、望ましい特性を得るために複数の技術を組み合わせることが多い特殊なPVD装置を用いて堆積される:
- PACVD(プラズマ化学気相成長法): 炭化水素ガス(アセチレンなど)を導入し、プラズマによって分解して、低摩擦の水素化DLC膜(a-C:H)を堆積させる。.
- マルチアークイオンプレーティング: 高電流アーク放電により固体黒鉛ターゲットを蒸発させ、高密度で高度にイオン化された炭素プラズマを生成し、極めて硬いDLC(a-C)皮膜を形成する。.
- マグネトロン・スパッタリング: プラズマを用いてグラファイトターゲットを照射し、炭素原子を剥離させて基板上に堆積させる。この手法は平滑な薄膜形成において優れた制御性を提供する。.

PVD DLC製造の技術データ
| パラメータ | 仕様 |
|---|---|
| 真空システム | 機械式ポンプ+ルーツポンプ+拡散ポンプ+保持ポンプ(オプション:極低温用) |
| ガス経路 | 1–4反応性ガスライン(N₂、Ar、O₂用) |
| 究極の真空 | 6×10⁻⁴ Pa(クリーンルームレベル) |
| ターゲット | アーク:6~18セット、マグネトロン:1~2セット |
| 電源 | 直流、中周波、ヒーター、活性化電力、パルスバイアス電圧 |
| 制御システム | 手動、半自動、全自動、PLC |
| サイクル起動速度 | 30分以内に5×10⁻⁴ Paに達する |


PVDコーティング比較表の詳細
CrN | TiN | チタンカーボニド | ジルコニウム窒化物 | ジルコニウム酸化物 | a-C:H DLC | a-C:H:W DLC | |
名前 | 窒化クロム | 窒化チタン | チタンカルボニトリド | 窒化ジルコニウム | ジルコニウムオキシカーバイド | ダイヤモンドライクカーボン | W-DLC |
カラー | メタリックシルバー | 金属の金 | グレイ | ニッケルから淡い金色/真鍮 | 濃い灰色から黒 | 黒鉛から黒へ | 様々な灰色 |
特性 | 優れた硬度・靭性、摩擦低減、滑り・衝撃摩耗への耐性、優れた耐食性・耐酸化性、良好な離型性。. | 優れた硬度と靭性、生体適合性と無毒性、低摩擦、酸・アルカリ・溶剤との相容性。. | 高硬度、優れた摩耗抵抗性 | 優れた汎用コーティングで、高い硬度・靭性、良好な耐摩耗性、優れた耐食性、生体適合性を備える。. | 中程度の硬度・靭性と耐摩耗性、非常に優れた耐食性。. | 非晶質炭素コーティングは、極めて低い摩擦係数、高い硬度、滑り摩耗に対する耐性、生体適合性、そして優れた外観を併せ持つ。. | タングステン添加水素化アモルファスカーボン |
アプリケーション | 金型、Cu/Al加工用工具、エンジン部品、ポンプ部品、および機能性めっき硬質クロムの代替品として。. | 医療機器および外科用器具、食品加工、切断・打ち抜き工具、回転シャンク工具、鉄合金加工、金型・ダイス。. | 切断・打ち抜き工具、プラスチック射出成形用金型、高圧・低速加工。. | 切削・穴あけ工具、アルミニウム・チタン加工用工具、医療機器および歯科用器具。. | 工具および耐久性のある消費財で、優れた耐摩耗性と耐食性を有し、魅力的な黒鉛色または黒色の外観が求められるもの。. | 自動車部品、医療機器、金型、銃器、切削工具、スポーツ用品、その他の耐久消費財。. | ベアリング、エンジンおよびトランスミッション部品。耐久消費財。. |
コーティング硬度 | 14-25ギガパスカル 1400-2500 HV | 20-30ギガパスカル 2000-3000 HV | 28-38ギガパスカル 2800-3800 HV | 25-27 GPa 2500-2700 HV | 17-21ギガパスカル 1700-2100 HV | 15-23ギガパスカル 1500-2300 HV | 8-15ギガパスカル 800~1500HV |
厚さ範囲 | 典型的な1~10マイクロン | 典型的な1~5マイクロメートル | 典型的な1~5マイクロメートル | 典型的な1~5マイクロメートル | 典型的な1~5マイクロメートル | 典型的な1~4マイクロメートル | 典型的な1~4マイクロメートル |
摩擦係数(COF) | 0.5-0.7 (乾燥時;アルミナに対して) 0.5 (乾燥時;鋼材に対する) | 0.5-0.6 (乾燥時;アルミナに対して) 0.4 – 0.6 (乾燥時;鋼鉄に対する) | 0.3(乾燥時;アルミナに対する) 0.2 – 0.3 (乾燥時;鋼材に対する) | 0.3 – 0.4 (乾燥時;アルミナに対して) | 0.3 – 0.4 (乾燥時;アルミナに対して) | 0.08-0.11 (乾燥時;アルミナに対して) 0.1-0.2 (乾燥時;鋼材に対する) | 0.2 (乾燥時; 鋼鉄に対する) |
最高温度 | 700 ℃ | 600 ℃ | 400℃ | 600 ℃ | 600 ℃ | 300 ℃ | 300 ℃ |
生体適合性 | はい | はい | はい | はい | はい |
